 ENG


Risposta rapida: come scegliere quello giusto Macchina per lo stampaggio ad iniezione
La scelta della giusta macchina per lo stampaggio a iniezione inizia con la corrispondenza della forza di chiusura, della dimensione della stampata e del tipo di azionamento con le parti che uno stabilimento intende effettivamente produrre, quindi controllando la precisione, la compatibilità dei materiali, il consumo di energia, l'ingombro, la disponibilità all'automazione e il supporto a lungo termine da parte del produttore. fabbrica di macchine per lo stampaggio ad iniezione tutti in linea con gli obiettivi di produzione giornaliera. Le sezioni seguenti esaminano dieci fattori pratici in ordine, con grafici di riferimento, tabelle comparative e una panoramica sulla risoluzione dei problemi ricavata dalle pratiche comuni di lavorazione della plastica.
- Forza di serraggio e tonnellaggio - abbinare il tonnellaggio all'area proiettata della parte e allo spessore della parete
- Dimensioni del colpo e capacità della canna - mantenere il peso dei pallini entro una quota praticabile della capacità della canna
- Azionamento idraulico elettrico o ibrido - scegliere il tipo di trasmissione adatto alla classe di tonnellaggio e al modello di ciclo
- Sistema di precisione e controllo - confermare il feedback a circuito chiuso per le parti con tolleranze strette
- Compatibilità dei materiali - verificare il design della vite e del cilindro rispetto alla famiglia di resine in uso
- Efficienza energetica - confrontare il consumo energetico relativo tra i livelli di carico per lo schema di turni pianificato
- Ingombro della macchina e adattamento allo stampo - verificare la spaziatura delle colonne, l'intervallo di altezza dello stampo e lo spazio sul pavimento
- Predisposizione all'automazione - controllare l'interfaccia di montaggio del robot e la sincronizzazione degli ingressi e delle uscite
- Aspettative di manutenzione - pianificare i controlli di routine dell'olio, delle viti e dell'allineamento durante il ciclo di lavoro
- Supporto del produttore - valutare la profondità ingegneristica della fabbrica e la rete di ricambi
Requisiti di forza di serraggio e tonnellaggio
La forza di bloccaggio mantiene chiuse le metà dello stampo mentre la plastica fusa viene spinta all'interno sotto pressione e di solito è la prima specifica che gli acquirenti confrontano quando esaminano le macchine di qualsiasi fabbrica di macchine per lo stampaggio ad iniezione . Un approccio comune nella lavorazione della plastica consiste nel stimare il tonnellaggio di bloccaggio dall'area proiettata della parte e delle sue guide, moltiplicato per un fattore di pressione che generalmente rientra tra circa 3 e 5 tonnellate per pollice quadrato a seconda della resina e dello spessore della parete coinvolta.
L'esecuzione di uno stampo su una macchina con una forza di chiusura insufficiente può consentire allo stampo di aprirsi leggermente durante l'iniezione, producendo bave lungo la linea di giunzione, mentre l'esecuzione di uno stampo piccolo su una macchina sovradimensionata aumenta il consumo di energia per ciclo e aggiunge un'usura non necessaria alle colonne e alle piastre. L'adattamento preciso del tonnellaggio all'area del pezzo proiettata protegge sia la qualità del pezzo che la longevità della macchina per tutta la vita dello stampo.
Forza di bloccaggio tipica per categoria di parte
95T Piccole parti
240T Famiglia
600T Automobilistico
1400T Parti di grandi dimensioni
Riferimento illustrativo del punto medio per categoria di parte generale, il tonnellaggio effettivo varia in base allo spessore della parete e al design del cancello
| Gamma della forza di serraggio | Classe tipica della piastra | Applicazioni comuni |
|---|---|---|
| Da 60T a 130T | Compatto | Piccoli componenti di precisione, connettori, tappi |
| Da 130T a 350T | Taglia media | Famiglia goods, appliance housings |
| Da 350T a 850T | Grande | Automobilistico interior and structural parts |
| 850T e superiori | Due piastre extra large | Pallet, grandi componenti automobilistici e industriali |
Lettura della forza di bloccaggio insieme alla geometria della parte
Nervature, sporgenze e sezioni fluide sottili modificano tutti l'area effettiva proiettata che una macchina deve tenere chiusa, quindi due parti con un profilo simile possono comunque richiedere un tonnellaggio diverso una volta presi in considerazione lo spessore della parete e il numero delle nervature. Una breve conversazione con il progettista dello stampo prima di bloccare una classe di macchina è in genere sufficiente per evitare una selezione sottodimensionata o sovradimensionata più avanti nel progetto.
Corrispondenza delle dimensioni del colpo e della capacità della canna
La dimensione dei colpi della macchina per lo stampaggio a iniezione descrive il volume o il peso massimo della plastica fusa che una macchina può espellere in un singolo ciclo e deve essere verificata rispetto alla capacità del barile anziché al solo tonnellaggio di bloccaggio. Una linea guida frequente seguita nella pratica dello stampaggio è questa il peso dei pallini dovrebbe in genere essere compreso tra circa il 40% e il 75% della capacità nominale della canna per mantenere il tempo di residenza della fusione e la qualità della plastificazione entro un intervallo praticabile.
Quando il peso della pallina è molto al di sotto di questa fascia, la resina trascorre più tempo all'interno di una canna riscaldata, il che aumenta il rischio di degrado termico sui materiali sensibili. Quando il peso della stampata supera di molto il nastro, una macchina può avere difficoltà a plastificare completamente il materiale entro il tempo di ciclo disponibile, determinando una qualità di fusione incoerente da una stampata all'altra.
- Verificare che il diametro della vite corrisponda alla viscosità della resina e alla velocità di uscita desiderata
- Controllare il tempo di recupero della vite rispetto al tempo di ciclo target
- Esaminare il rapporto di compressione per la famiglia di resine attualmente in uso
- Quando possibile, chiedere alla fabbrica della macchina per lo stampaggio a iniezione i dati di prova del peso del getto sullo stampo specifico
Tipi di macchine idrauliche, elettriche e ibride
Il confronto tra una macchina per lo stampaggio a iniezione idraulica ed elettrica dipende in gran parte dal modo in cui ciascuna linea di trasmissione trasforma la potenza in ingresso in movimento della pinza, velocità di iniezione e pressione di mantenimento. I sistemi idraulici utilizzano una pompa e un gruppo di valvole per spostare l'olio attraverso i cilindri, un approccio maturo e ben compreso che rimane comune per lavori pesanti e di grande tonnellaggio. Le macchine elettriche utilizzano servomotori e viti a ricircolo di sfere su ciascun asse, offrendo velocità programmabile e controllo della posizione con meno calore rilasciato in officina. Le macchine ibride combinano una pompa idraulica servoassistita con assi elettrici assistiti, con l'obiettivo di unire la forza di bloccaggio con una risposta più rapida e un minore tiraggio al minimo.
Caratteristiche idrauliche elettriche ed ibride
Elettrico Ibrido Idraulico
Confronto delle caratteristiche generali basato sul comportamento di guida tipico, non sul risultato di un test specifico della macchina
Configurazioni a due piani e ad alta velocità
Per applicazioni molto grandi o con cicli molto rapidi, i design a due piastre rimuovono la tradizionale disposizione a quattro colonne a favore di un'area di montaggio dello stampo più ampia, adatta a pezzi di grandi dimensioni del settore automobilistico e dei pallet. Le configurazioni ad alta velocità si concentrano invece sull'iniezione rapida insieme al movimento rapido di apertura e chiusura dello stampo, che si adatta agli imballaggi a pareti sottili e agli articoli monouso in cui il tempo di ciclo determina la produzione.
Sistema di controllo e ripetibilità di precisione
Lo spessore costante delle pareti, la stabilità dimensionale durante un ciclo di produzione e la ripetibilità stabile da ciclo a ciclo dipendono fortemente dal sistema di controllo piuttosto che dal solo tonnellaggio. La pressione a circuito chiuso e il feedback della posizione, abbinati a un'interfaccia uomo-macchina reattiva, consentono all'operatore di bloccare i profili di velocità di iniezione, mantenere i punti di transizione della pressione e il tempo di raffreddamento con una risoluzione che un sistema di base a circuito aperto non può eguagliare.
Le parti con tolleranze dimensionali strette, caratteristiche di adattamento a scatto sottile o una superficie estetica come i rivestimenti interni di automobili generalmente beneficiano di piattaforme servoassistite o ibride con profili di iniezione multistadio e di mantenimento della pressione, poiché queste caratteristiche sono particolarmente sensibili alla variazione da iniezione a iniezione.
Compatibilità dei materiali dal PP alle resine tecniche
Una macchina per lo stampaggio a iniezione per applicazioni in PP, come tappi, chiusure e contenitori a pareti sottili, utilizza in genere un design a vite per uso generale con contropressione moderata, poiché il polipropilene scorre con relativa facilità e rimane lavorabile attraverso una finestra di lavorazione abbastanza ampia rispetto alle resine più sensibili al calore.
Il PVC richiede un cilindro a bassa compressione, ventilato e una disposizione delle viti per rilasciare gas volatili ed evitare la decomposizione del materiale a temperature elevate del cilindro, mentre il ANIMALE DOMESTICO solitamente necessita di un sistema di alimentazione a ciclo rapido e ben essiccato abbinato a uno stretto controllo della temperatura per proteggere la viscosità intrinseca. Le resine tecniche caricate e rinforzate utilizzate per le parti strutturali spesso richiedono una maggiore capacità di pressione di iniezione e un trattamento del cilindro e della vite resistente all'usura. Strutture che gestiscono un macchina per lo stampaggio a iniezione di componenti automobilistici spesso si mescolano diverse di queste famiglie di materiali nello stesso reparto di produzione, dai connettori in nylon riempito di vetro al sovrastampaggio morbido al tatto, quindi la flessibilità di viti e cilindri durante un turno è importante tanto quanto il tonnellaggio grezzo.
| Famiglia in resina | Nota di elaborazione | Uso tipico |
|---|---|---|
| Polipropilene | Ampia finestra di lavorazione, vite per uso generale | Tappi, chiusure, contenitori a pareti sottili |
| PVC | Canna ventilata, vite a bassa compressione | Raccordi per tubi, componenti di profilati |
| ANIMALE DOMESTICO | Richiede un'asciugatura accurata e un controllo rigoroso della temperatura | Preforme, componenti per l'imballaggio |
| Nylon riempito di vetro | Si consiglia il trattamento resistente all'usura del cilindro e della vite | Automobilistico and structural connectors |
Efficienza energetica e consumi operativi
Gli assi di azionamento elettrici generalmente assorbono la potenza più vicino al carico in tempo reale, mentre una pompa idraulica convenzionale continua a far circolare l'olio anche durante le fasi di sosta della pinza e di raffreddamento quando il lavoro meccanico è minimo. Questo è uno dei motivi principali per cui tutte le macchine elettriche e ibride tendono a mostrare un assorbimento di energia relativo inferiore durante un ciclo di stampaggio completo, in particolare su stampi con un tempo di raffreddamento lungo rispetto al tempo di iniezione. La discussione tecnica sulle pompe idrauliche servo rispetto a quelle a cilindrata fissa indica comunemente un assorbimento di elettricità notevolmente inferiore per le piattaforme servo ed elettriche durante i segmenti di carico parziale e inattivo del ciclo, poiché la produzione scala con la domanda istantanea anziché funzionare a una portata costante.
Consumo energetico relativo rispetto al carico di produzione
Idraulico Ibrido Elettrico
Illustrazione concettuale del modello di carico rispetto al consumo di energia, non della produzione misurata di una macchina specifica
Gli impianti con tempi di raffreddamento lunghi rispetto al tempo di iniezione, come gli imballaggi a pareti spesse, tendono a ottenere i maggiori vantaggi relativi dal passaggio alle classi di tonnellaggio ammissibili alla trazione ibrida o elettrica, semplicemente perché la pompa idraulica su un sistema convenzionale altrimenti continuerebbe a funzionare per gran parte di quella finestra di inattività.
Ingombro della macchina e compatibilità con gli stampi
Oltre al tonnellaggio, una macchina ha un ingombro fisico definito dalla spaziatura delle colonne, dalle dimensioni della piastra, dall'altezza minima e massima dello stampo e dalla corsa dell'espulsore, che devono adattarsi sia allo stampo in questione che allo spazio disponibile sul pavimento e sul soffitto. Uno stampo più largo della spaziatura delle colonne semplicemente non può essere montato, indipendentemente da quanto il tonnellaggio corrisponda al pezzo.
Macchina per lo stampaggio ad iniezione Structure Overview
Illustrazione strutturale semplificata, il layout effettivo della macchina varia in base al tonnellaggio e alla serie
Le macchine a due piani di grande tonnellaggio in genere necessitano di un ingombro più lungo lungo l'asse aperto dello stampo e di una maggiore distanza dal soffitto per i cambi dello stampo, quindi vale la pena verificare il layout dell'impianto e la capacità della gru con la fabbrica della macchina per lo stampaggio a iniezione prima di impegnarsi in una classe di tonnellaggio basata esclusivamente sulle specifiche della carta.
Predisposizione all'automazione e all'integrazione robotica
La maggior parte delle linee di produzione attuali abbina la macchina di stampaggio a un robot con accesso dall'alto o laterale per la rimozione delle parti, il posizionamento degli inserti o l'etichettatura nello stampo, quindi vale la pena verificare tempestivamente la disponibilità dell'automazione anziché considerare la robotica come un ripensamento. Un'interfaccia di montaggio standardizzata sulla piastra fissa, punti di ingresso e uscita digitali sincronizzati con il ciclo di stampaggio e un sistema di controllo in grado di attivare in modo pulito le apparecchiature esterne riducono i tempi di integrazione una volta aggiunto un robot o un trasportatore a valle.
Le strutture che pianificano la produzione in stile cella, in cui un operatore supervisiona più macchine contemporaneamente, generalmente traggono vantaggio dalla selezione di modelli che condividono un'interfaccia di controllo e un protocollo di automazione simili su tutta la linea, poiché questa coerenza riduce la formazione degli operatori e semplifica la pianificazione dei pezzi di ricambio in officina.
Requisiti di manutenzione e affidabilità a lungo termine
La manutenzione ordinaria della macchina per lo stampaggio a iniezione riguarda le condizioni e il filtraggio dell'olio idraulico, l'ispezione dell'usura del cilindro e della vite, i controlli dell'allineamento delle colonne e della piastra e la calibrazione del sistema di controllo e la frequenza di ciascuna attività dipende dal ciclo di lavoro, dall'abrasività della resina e dalle condizioni ambientali dell'officina. Una macchina che utilizza 24 ore su 24 resina caricata con vetro abrasivo necessita naturalmente di ispezioni più frequenti di viti e cilindri rispetto a una macchina con carico leggero che utilizza PP non riempito.
| Sintomo | Causa comune | Primo controllo consigliato |
|---|---|---|
| Bassa pressione di bloccaggio o di iniezione | Guarnizioni usurate, usura della pompa o sensore non calibrato | Controllare il livello dell'olio idraulico e le condizioni della pompa, quindi verificare la calibrazione del sensore |
| La macchina è surriscaldata | Radiatore dell'olio bloccato o flusso di refrigerante basso | Ispezionare lo scambiatore di calore e le linee del refrigerante prima di regolare le impostazioni del processo |
| La macchina non inietta | Interblocco del cancello di sicurezza, tramoggia vuota o ugello bloccato | Verificare che gli interblocchi siano attivati e che l'alimentazione del materiale non venga interrotta |
| Flash sulla linea di separazione | Forza di bloccaggio insufficiente o disallineamento dello stampo | Ricontrollare il tonnellaggio rispetto all'area del pezzo e ispezionare la linea di giunzione dello stampo |
Tenere un semplice registro di risoluzione dei problemi della macchina per lo stampaggio a iniezione, annotando il sintomo, il cambiamento e il lotto di resina, spesso rivela uno schema più velocemente di riparazioni isolate una tantum e fornisce al team di assistenza del produttore un contesto utile nel caso in cui si renda necessaria una visita tecnica.
Scegliere un affidabile Macchina per lo stampaggio ad iniezione Manufacturer
Una scheda tecnica racconta solo una parte della storia, quindi valutare il produttore della macchina per lo stampaggio a iniezione dietro l'attrezzatura è importante tanto quanto confrontare le tabelle del tonnellaggio. Un produttore di macchine per lo stampaggio a iniezione di materie plastiche con ingegneria interna, un'ampia gamma di forze di chiusura e una rete consolidata di ricambi e assistenza può generalmente rispondere più rapidamente quando una linea necessita di un pezzo di ricambio, di una regolazione del processo o di un'interfaccia di stampo personalizzata.
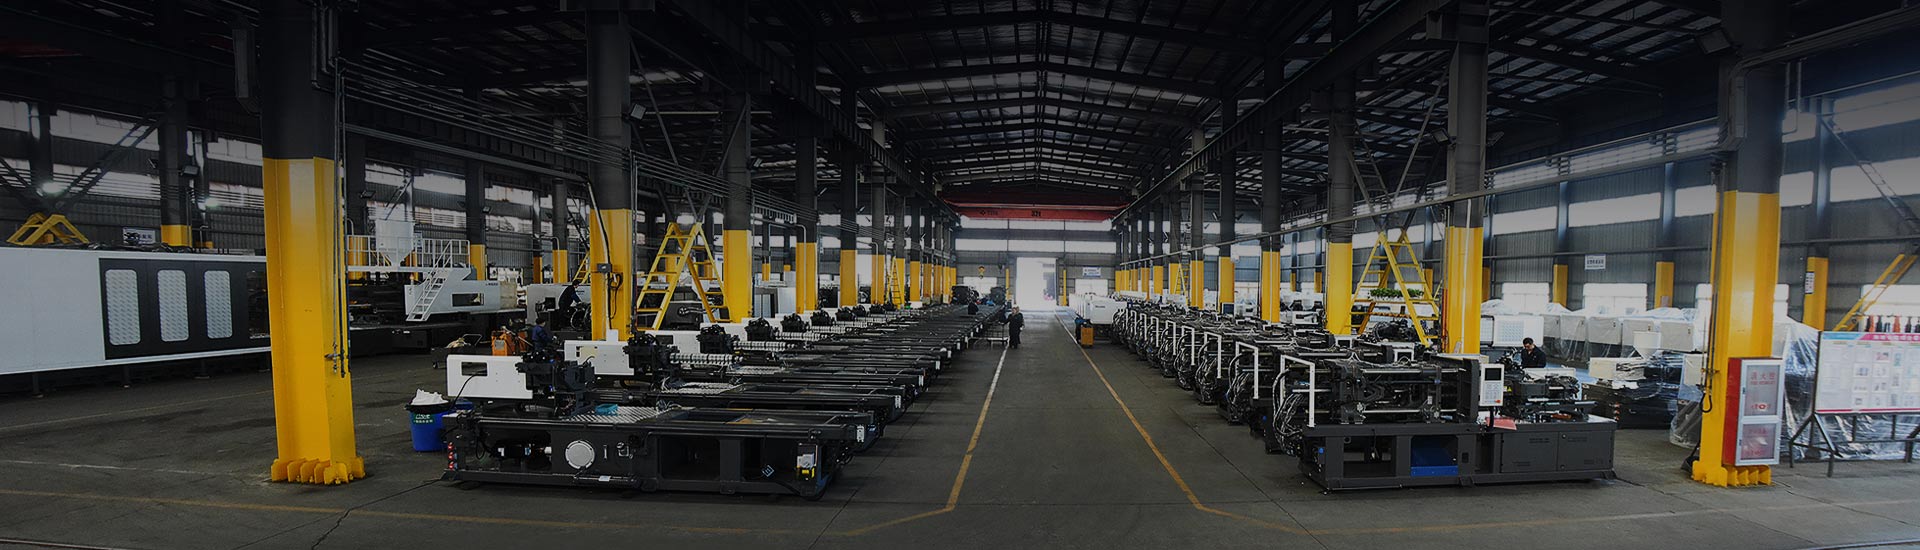
Ningbo Highsun Plastic Machinery Co., Ltd. è un esempio di produttore cinese di macchine per lo stampaggio a iniezione, con sede nel Parco scientifico e tecnologico di Beilun a Ningbo, un'area strettamente associata alla catena di fornitura di macchinari per la plastica del paese. Lo stabilimento si estende su oltre 120.000 metri quadrati e produce il marchio HIGHSUN con una gamma di forze di chiusura da 98 tonnellate a 3.000 tonnellate, che comprende serie ibride elettriche e petrolifere, serie a due piastre, serie ad alta velocità, serie a doppio colore singolo e misto, serie BMC, serie PET e serie PVC, insieme a configurazioni personalizzate costruite attorno a uno specifico requisito di stampo o resina.
| Serie | Obiettivo primario | Tratto notevole |
|---|---|---|
| Elettricoity And Oil Hybrid | Produzione per scopi generali | Bilancia la precisione con un minore assorbimento di energia al minimo |
| Due piastre | Grande scale components | Area di montaggio dello stampo più ampia senza limiti di colonne |
| Alta velocità | Parti a pareti sottili e cicli veloci | Iniezione rapida e movimento dello stampo |
| Doppio colore | Parti multi materiale e multi colore | Disponibili configurazioni monocolore e miste |
| BMC | Parti composte per stampaggio sfuso | Processo ottimizzato per le caratteristiche del mangime composto |
| ANIMALE DOMESTICO | Parti preformate e di imballaggio | Ciclo veloce con stretto controllo della temperatura |
| PVC | Profili e componenti di raccordo | Canna ventilata adatta al rilascio di volatili |
Una pratica utile quando si confronta qualsiasi produttore di macchine per lo stampaggio a iniezione è quella di chiedere siti di riferimento che gestiscono una famiglia di pezzi simile, richiedere informazioni sul tempo di ciclo su uno stampo comparabile e confermare il tempo di consegna tipico per pezzi di ricambio come cilindri, viti e componenti idraulici, poiché il supporto continuo spesso è più importante nel corso della vita di una macchina rispetto alla sola scheda tecnica iniziale.
Domande frequenti
Cos'è lo stampaggio ad iniezione
Lo stampaggio a iniezione è un processo di produzione in cui i pellet di plastica vengono riscaldati fino alla fusione, quindi iniettati sotto pressione in uno stampo di acciaio chiuso, dove il materiale si raffredda e si solidifica nella forma della cavità prima che la parte venga espulsa e il ciclo si ripeta.
Quanto costa una macchina per lo stampaggio a iniezione di materie plastiche
Il costo dipende dalla forza di bloccaggio, dal tipo di azionamento, dal sistema di controllo, dal pacchetto di automazione e dal livello di personalizzazione richiesto, quindi le cifre variano ampiamente tra un modello idraulico compatto e una grande linea elettrica o ibrida automatizzata. Condividere i disegni delle parti e il volume di produzione previsto con un produttore di macchine per lo stampaggio a iniezione è il modo più affidabile per ottenere un preventivo accurato per un progetto specifico.
Qual è la migliore macchina per lo stampaggio a iniezione per una piccola impresa
Un'azienda più piccola generalmente inizia mappando le dimensioni previste del pezzo, lo spessore delle pareti e il volume mensile, quindi selezionando la classe di tonnellaggio più bassa che copre comodamente i requisiti di stampo attuali e a breve termine, poiché una macchina con forza di chiusura modesta con spazio per aggiungere automazione in seguito tende a offrire maggiore flessibilità rispetto all'impegno iniziale su un'unica pressa di grandi dimensioni.
Come scelgo una macchina per lo stampaggio a iniezione
La scelta di una macchina per lo stampaggio a iniezione funziona bene come revisione passo passo della forza di chiusura, della dimensione della stampata, del tipo di azionamento, delle esigenze di precisione, della compatibilità dei materiali, del consumo energetico, dell'ingombro, della disponibilità dell'automazione, delle aspettative di manutenzione e della rete di supporto del produttore, che è la stessa sequenza trattata in questo articolo.
Perché la mia macchina per lo stampaggio a iniezione ha una bassa pressione
Le letture di bassa pressione di solito sono riconducibili a guarnizioni idrauliche usurate o a una pompa che perde efficienza, a un sensore di pressione non calibrato correttamente o a aria intrappolata nel circuito idraulico, quindi controllare le condizioni dell'olio, l'uscita della pompa e la calibrazione del sensore è un primo passo ragionevole prima di regolare il programma di processo.
Perché la mia macchina per lo stampaggio a iniezione si surriscalda?
Il surriscaldamento è spesso collegato a un radiatore dell'olio bloccato o incrostato, a un flusso di refrigerante limitato, a una ventola di raffreddamento guasta o a un ambiente di officina con temperatura ambiente elevata e flusso d'aria limitato attorno al serbatoio idraulico, quindi il circuito di raffreddamento è solitamente il primo posto da ispezionare.
Perché la mia macchina per lo stampaggio a iniezione non effettua l'iniezione?
Una macchina che non effettua l'iniezione è spesso bloccata da un cancello di sicurezza o da un interblocco non completamente inserito, da una tramoggia vuota o incastrata, da un ugello bloccato o da un guasto segnalato sul sistema di controllo, quindi eseguire questi controlli in ordine prima di toccare i parametri di processo di solito riduce rapidamente la causa.
Perché lo stampaggio a iniezione produce bava
La bava sulla linea di giunzione indica in genere una forza di bloccaggio troppo bassa per l'area proiettata della parte, uno stampo non correttamente allineato o con superfici di giunzione usurate oppure una pressione di iniezione impostata su un valore superiore a quello che lo stampo e il tonnellaggio di bloccaggio possono sostenere in sicurezza, quindi rivisitare il calcolo del tonnellaggio insieme all'ispezione dello stampo è un buon punto di partenza.


 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
