 ENG


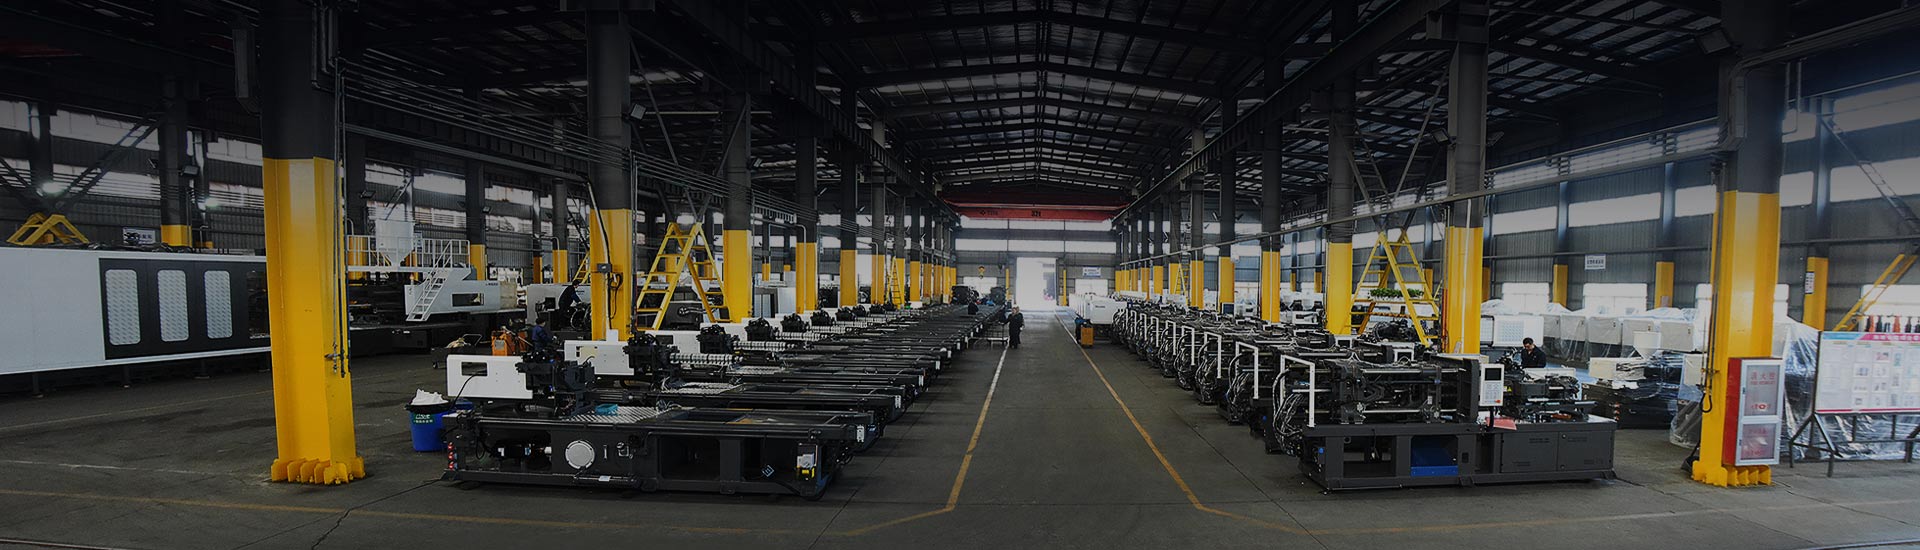
Che cos'è una macchina per lo stampaggio a iniezione
Una macchina per lo stampaggio a iniezione è un'attrezzatura che riscalda e fonde la resina plastica, quindi la inietta sotto pressione controllata in uno stampo di acciaio chiuso per formare una parte solida. Una volta che il pezzo si è raffreddato all'interno dello stampo, lo stampo si apre, il pezzo viene espulso e la macchina ripete il ciclo, spesso migliaia di volte per turno. Questo processo ripetibile è il motivo per cui la macchina per lo stampaggio a iniezione rimane una delle categorie più utilizzate di apparecchiature per la lavorazione della plastica per la produzione di grandi volumi.
Ogni macchina per lo stampaggio a iniezione è costruita attorno a due sistemi funzionali che lavorano insieme: un'unità di iniezione che plastifica e rilascia resina fusa, e un'unità di bloccaggio che mantiene lo stampo chiuso contro la pressione di iniezione e lo apre per l'espulsione del pezzo. Il fatto che questi sistemi siano alimentati idraulicamente, elettricamente o tramite una disposizione ibrida servoidraulica definisce i diversi tipi di macchine trattati più avanti in questa guida.
Le attrezzature per lo stampaggio a iniezione coprono un'ampia gamma di dimensioni. Le piccole macchine di precisione funzionano ben al di sotto delle 100 tonnellate di forza di bloccaggio, mentre le grandi applicazioni strutturali richiedono macchine con una potenza nominale di diverse migliaia di tonnellate. Come punto di riferimento, la linea di prodotti HIGHSUN, comprese le serie HXM, HXH, HXZ e HYD, copre una forza di chiusura varia da 98 tonnellate a 3.000 tonnellate , il che dimostra quanto sia ampia questa categoria di apparecchiature.
2 sistemi principali Unità di iniezione e unità di chiusura
4 fasi chiave Riempimento, confezionamento, mantenimento, raffreddamento
da 98T a 3.000T Intervallo tipico della forza di bloccaggio
Fasi dello stampaggio a iniezione: riempimento, imballaggio, mantenimento e raffreddamento
La procedura di stampaggio a iniezione è meglio intesa come un ciclo breve e ripetitivo piuttosto che come una singola azione. Ogni operazione di stampaggio a iniezione passa attraverso la chiusura e il bloccaggio dello stampo, il riempimento, l'imballaggio e il mantenimento, il raffreddamento e infine l'apertura e l'espulsione dello stampo. La corretta esecuzione di ogni fase, non solo del tonnellaggio della macchina per lo stampaggio a iniezione, è ciò che determina se una parte risulta dimensionalmente corretta e priva di difetti visibili.
1 Bloccaggio L'unità di chiusura chiude lo stampo e tiene insieme le due metà con una forza sufficiente per resistere alla pressione del materiale fuso in entrata.
2 Riempimento La vite si muove in avanti e spinge la resina fusa attraverso l'ugello e il sistema di canali per riempire la cavità dello stampo a velocità controllata.
3 Imballaggio e detenzione Viene applicata una pressione aggiuntiva per comprimere materiale extra nella cavità, compensando il restringimento quando la parte inizia a raffreddarsi.
4 Raffreddamento La parte continua a raffreddarsi all'interno dello stampo chiuso finché non diventa sufficientemente rigida da mantenere la sua forma una volta espulsa.
5 Eiezione Lo stampo si apre, i perni di espulsione liberano il pezzo finito e l'unità di chiusura si chiude nuovamente per iniziare il ciclo successivo.
Profilo della pressione del ciclo
Pressione relativa della cavità illustrativa durante un ciclo di stampaggio. Le curve di pressione effettive variano in base alla geometria della parte, allo spessore della parete e al materiale.
Condivisione del tempo di ciclo per fase
Modello generale comunemente osservato nella produzione, dove il raffreddamento in genere rappresenta la quota maggiore del tempo di ciclo totale. Le proporzioni effettive variano in base allo spessore e al materiale della parete.
Spiegazione dei componenti della macchina per lo stampaggio a iniezione
Questa sezione analizza le attrezzature essenziali per lo stampaggio a iniezione all'interno di ogni macchina, dall'immissione della resina alla parte finita. Comprendere questi componenti rende più semplice seguire il lavoro quotidiano dello stampaggio a iniezione di materie plastiche, dalla configurazione iniziale alle operazioni di routine e alla risoluzione dei problemi.
Tramoggia Contiene pellet di resina grezza e li alimenta per gravità nella canna. Su molte linee di produzione la tramoggia si collega a un essiccatore o a un caricatore a vuoto come parte dei macchinari ausiliari circostanti.
Cilindro e vite (unità di plastificazione) La vite rotante all'interno del cilindro riscaldato convoglia, comprime e scioglie la resina prima che venga iniettata. La geometria della vite, il rapporto di compressione e il rapporto lunghezza/diametro sono abbinati alla famiglia di resine lavorate.
Ugello Dirige la resina fusa dalla canna al canale di colata dello stampo. Il design della punta dell'ugello influisce sulla sbavatura, sulla perdita di pressione e sulla precisione con cui la stampata si separa dallo stampo all'inizio del ciclo successivo.
Bloccaggio Unit Mantiene chiuse le due metà dello stampo contro la pressione di iniezione e apre lo stampo per l'espulsione del pezzo, utilizzando una ginocchiera meccanica, cilindri idraulici diretti o una disposizione dei cilindri con tirante a due piastre.
Muffa Uno strumento di precisione in acciaio, solitamente fornito da un produttore di stampi separato, che forma la cavità e la geometria del nucleo del pezzo finito e definisce la disposizione del canale di raffreddamento.
Tiranti Barre di acciaio che guidano il movimento dei piani e trasportano la forza di reazione generata durante il bloccaggio, mantenendo lo stampo allineato mentre la macchina è sotto pressione.
Sistema di guida Fornisce la potenza alla base del movimento di rotazione, iniezione e bloccaggio della vite, tramite una pompa idraulica, un sistema ibrido servo-idraulico o servomotori completamente elettrici, a seconda del tipo di macchina.
Sistema di controllo (HMI) L'interfaccia touchscreen e il controller programmabile che consentono all'operatore di impostare, memorizzare e monitorare parametri di processo come velocità di iniezione, pressione e temperatura durante ogni ciclo.
Panoramica della struttura della macchina
Panoramica strutturale semplificata di un tipico layout di una macchina per lo stampaggio a iniezione. Il posizionamento effettivo dei componenti varia in base al tipo di macchina e al produttore.
Tipi di macchine per lo stampaggio a iniezione e come distinguerle
Le macchine per lo stampaggio ad iniezione sono generalmente raggruppate per tipo di azionamento e per struttura di bloccaggio. Il tipo di azionamento copre macchine idrauliche, ibride elettro-idrauliche e completamente elettriche, mentre la struttura di bloccaggio copre il design tradizionale a ginocchiera e il design a due piastre. Oltre a queste categorie si trovano configurazioni speciali realizzate per un processo particolare, come macchine a doppio colore e serie dedicate in PET o PVC.
Confronto qualitativo dei tipi di macchine comuni
Confronto qualitativo e illustrativo inteso a mostrare tendenze relative, non valori di prestazione misurati per qualsiasi modello specifico.
Macchine ibride elettrico-idrauliche (servo). Combina una pompa idraulica servocomandata con l'attuazione idraulica convenzionale. Questa configurazione copre un'ampia gamma di tonnellaggi e bilancia precisione, efficienza energetica e flessibilità operativa, rendendola una delle categorie di macchine per lo stampaggio a iniezione più ampiamente specificate per la produzione generale.
Tutto elettrico Machines Utilizzare servomotori per bloccaggio, iniezione ed espulsione al posto dell'olio idraulico. In genere offrono una risposta dinamica rapida, un ambiente operativo più pulito e un'elevata ripetibilità, ideali per componenti elettronici di precisione, medicali e ottici.
Due piastre Machines Sostituisci il tradizionale design a ginocchiera a tre piastre con due grandi piastre collegate direttamente tramite cilindri a barra di collegamento. Questa disposizione distribuisce la forza di bloccaggio in modo uniforme su stampi di grandi dimensioni ed è comune per le applicazioni di grande tonnellaggio.
Alto-Speed Machines Presentano un telaio ad elevata rigidità e una risposta rapida all'iniezione per stampi a pareti sottili e ad alta cavitazione. Sono spesso utilizzati per imballaggi, contenitori a pareti sottili e altre parti a ciclo rapido e ad alto volume.
Macchine Bicolore e Multimateriale Sono dotati di due o più unità di iniezione indipendenti e di una tavola portastampo rotante o scorrevole, che consente di stampare due resine o due colori su un unico pezzo in un ciclo.
Macchine dedicate per PET e PVC Utilizza viti, cilindri e sistemi di controllo della temperatura specializzati su misura per una singola famiglia di resine. Le macchine per preforme in PET sono ottimizzate per un raffreddamento rapido e trasparenza, mentre le macchine per raccordi per tubi in PVC utilizzano componenti resistenti alla corrosione adatti alla sensibilità al calore del PVC.
Forza di bloccaggio e tonnellaggio: dimensionamento di una macchina in base al pezzo
La forza di bloccaggio, comunemente espressa in tonnellate, descrive la forza che l'unità di bloccaggio può applicare per mantenere lo stampo chiuso mentre la resina fusa riempie la cavità sotto pressione. Il tonnellaggio viene generalmente stimato in base all'area proiettata del pezzo, un fattore di pressione della cavità appropriato per la resina utilizzata e un ragionevole margine di sicurezza, quindi confermato con il produttore di stampi o il fornitore della macchina prima del dimensionamento finale.
Forza di bloccaggio per serie di macchine
Intervalli di riferimento approssimativi per la forza di bloccaggio comunemente disponibile per serie di macchine. Le offerte esatte variano in base al produttore e al modello.
Riferimento di tonnellaggio per categoria di parti
La tabella seguente fornisce un punto di partenza generale su come il tonnellaggio tende ad allinearsi con la categoria della parte. Si tratta di un riferimento per la pianificazione anticipata, non di un sostituto di un corretto calcolo del tonnellaggio su una parte e uno stampo specifici.
| Gamma di tonnellaggio | Esempi di parti tipiche | Tipo di macchina comune |
|---|---|---|
| Sotto le 200 tonnellate | Piccoli componenti di precisione, connettori, tappi e chiusure | Servomacchine completamente elettriche o ibride di piccole dimensioni |
| Da 200 a 600 tonnellate | Prodotti per la casa, preforme in PET, parti di elettrodomestici di medie dimensioni | Macchine PET ibride servo o dedicate |
| Da 600 a 1.200 tonnellate | Pannelli interni automobilistici, casse di grandi dimensioni, raccordi per tubi | Macchine ibride servo o a due piani |
| 1.200 tonnellate e oltre | Pannelli di carrozzerie di automobili di grandi dimensioni, pallet, alloggiamenti di grandi elettrodomestici | Macchine a due piani |
Selezione dell'unità di iniezione corretta
L'unità di iniezione svolge il lavoro di fusione e distribuzione della resina, quindi deve essere dimensionata e configurata per la parte e il materiale anziché essere scelta solo in base al tonnellaggio. Due macchine con la stessa forza di chiusura possono comunque non essere adatte per lo stesso lavoro se le loro unità di iniezione non sono adatte alla dimensione della iniezione e al comportamento della resina.
Confermare che le dimensioni della stampata e la capacità di plastificazione coprano la parte più pesante e le guide, con una certa capacità di riserva per stampi futuri.
Adatta il rapporto lunghezza/diametro della vite e il rapporto di compressione alla famiglia di resine, poiché i riempitivi e gli additivi modificano le esigenze di taglio e calore.
Controllare la pressione e la velocità massime di iniezione rispetto a parti a parete sottile o con percorso di flusso lungo che richiedono tempi di riempimento rapidi.
Prendi in considerazione trattamenti per viti e cilindri resistenti alla corrosione o all'usura per PVC, fibre riempite di vetro o altre resine impegnative.
Rivedere la contropressione e il tasso di plastificazione se il tempo del ciclo è limitato dalla velocità con cui la canna può preparare il colpo successivo.
Verificare che il tipo di ugello e le zone di controllo della temperatura siano adatti ai materiali sensibili all'umidità o al degrado termico, come il PET.
Macchinari ausiliari e attrezzature di supporto
La scelta congiunta della macchina per lo stampaggio a iniezione e dei macchinari di supporto, anziché in sequenza, tende a produrre una cella di produzione più equilibrata. I macchinari ausiliari rappresentano spesso il fattore limitante in una cella di stampaggio a iniezione, anche quando la stessa macchina per lo stampaggio a iniezione ha una capacità di ciclo di riserva. Un essiccatore che non riesce a tenere il passo con la produttività, un refrigeratore dimensionato per uno stampo più piccolo o un robot da asporto con un ciclo di portata lento possono diventare tutti colli di bottiglia dei macchinari ausiliari che limitano la produzione complessiva, motivo per cui il dimensionamento delle apparecchiature ausiliarie merita la stessa attenzione della selezione del tonnellaggio e dell'unità di iniezione. Ciò è ancora più importante per i macchinari ausiliari per progetti complessi di stampi a iniezione, come gli stampi della famiglia multi-cavità e le attrezzature a canali caldi, dove diversi sistemi di supporto devono rimanere coordinati contemporaneamente.
Essiccatoi e caricatori di materiali Rimuove l'umidità dalle resine igroscopiche come il PET e alimenta automaticamente il materiale pre-essiccato, riducendo la movimentazione manuale attorno alla tramoggia.
Muffa Temperature Controllers Far circolare acqua o olio attraverso lo stampo per mantenere una temperatura superficiale della cavità costante, che influisce sul tempo di ciclo, sulla finitura superficiale e sulla stabilità dimensionale.
refrigeratori d'acqua Fornire acqua raffreddata allo stampo e, in alcune configurazioni, al cilindro, supportando la fase di raffreddamento che in genere costituisce la maggior parte del tempo di ciclo.
Sistemi robotizzati da asporto Rimuovi automaticamente le parti finite e i canali dall'area dello stampo, abbreviando la fase di espulsione e supportando la produzione non presidiata.
Granulatori e sistemi di macinazione Riprocessare materozze, canali e parti scartate in macinato utilizzabile, un passo importante per gli stampi della famiglia che generano un volume di scarti significativo.
Controllori a canale caldo Gestisci la temperatura zona per zona sugli stampi a canali caldi, il che è particolarmente importante per progetti complessi di stampi multi-cavità.
Considerazioni sui materiali: resina, polietilene e tecnopolimeri
Le differenze nella lavorazione degli stampi a iniezione tra le famiglie di resine spiegano perché non esiste un'unica configurazione della macchina adatta a ogni lavoro. Il processo di stampaggio a iniezione della resina dipende fortemente dal comportamento del materiale una volta fuso, compresa la lunghezza del flusso, la velocità di restringimento e la sensibilità al taglio e al calore.
Nozioni di base sul processo di stampaggio a iniezione di resina
Ogni processo di stampaggio a iniezione di resina inizia con il comportamento di fusione. Le resine tecniche con rinforzo in fibra di vetro necessitano in genere di temperature del cilindro più elevate, pressione di iniezione più elevata e viti resistenti all'usura, mentre le resine di base non caricate generalmente vengono lavorate a temperature più basse con una finestra di lavorazione più ampia.
Una breve guida alla lavorazione dello stampaggio a iniezione del polietilene
Il polietilene è una resina semicristallina ampiamente utilizzata in tappi, chiusure, imballaggi a pareti sottili e prodotti per la casa. Generalmente lavora con una bassa sensibilità all'umidità e un'ampia finestra di temperatura di fusione, anche se il restringimento dovrebbe essere preso in considerazione nella progettazione dello stampo e i gradi ad alta e bassa densità sono solitamente calibrati separatamente anziché trattati come un'unica ricetta.
I materiali termoindurenti come il BMC o il composto per stampaggio sfuso vengono lavorati in modo diverso dai materiali termoplastici. Il cilindro viene mantenuto relativamente fresco per evitare una polimerizzazione prematura, mentre lo stampo stesso viene riscaldato in modo che la parte polimerizzi una volta riempita la cavità, motivo per cui le macchine compatibili con BMC utilizzano un cilindro e una configurazione di controllo diversi rispetto a una pressa termoplastica standard. Anche il PVC segue la propria strada, poiché la sua sensibilità al calore richiede viti resistenti alla corrosione e temperature del cilindro strettamente controllate, mentre il PET richiede un'accurata pre-essiccazione e un raffreddamento rapido e uniforme per preservare la trasparenza.
Applicazioni chiave per pezzi stampati a iniezione
Le parti stampate a iniezione e gli articoli per stampaggio a iniezione raggiungono quasi ogni categoria di manufatti, dagli imballaggi monouso ai componenti strutturali progettati per anni di servizio continuo. Il solo stampaggio a iniezione di elettrodomestici copre tutto, dai cestelli delle lavatrici ai rivestimenti delle porte dei frigoriferi, mentre lo stesso processo principale, con una diversa configurazione di stampo, vite e ciclo, produce anche rivestimenti interni di automobili, alloggiamenti di dispositivi medici e involucri elettrici.
Parti automobilistiche Elettronica di consumo Imballaggio e imbottigliamento di bevande Componenti industriali Prodotti di consumo Dispositivi medici Edilizia ed edilizia
A proposito di Sole Alto
Ningbo Highsun Plastic Machinery Co., Ltd. ha sede nel Parco scientifico e tecnologico di Beilun a Ningbo, in Cina, un'area ampiamente conosciuta nel settore come centro per la produzione di macchinari per la plastica. La fabbrica copre più di 120.000 mq e si dedica alla produzione di macchine per lo stampaggio a iniezione del marchio HIGHSUN.
Costruita su quasi due decenni di sviluppo mirato e oltre cinquant'anni di esperienza all'interno della sua società madre, HIGHSUN Machinery è stata riconosciuta tra i primi tre produttori di macchine per lo stampaggio a iniezione a Ningbo e tra i primi dieci produttori di macchine per lo stampaggio di plastica in Cina. L'azienda descrive il proprio approccio come una gestione raffinata del processo di produzione abbinata a uno standard di qualità di produzione orientato agli obiettivi.
La gamma di prodotti HIGHSUN comprende macchine ibride elettrico-idrauliche, macchine a due piastre, macchine ad alta velocità, macchine a singolo e doppio colore, macchine BMC e serie dedicate per PET e PVC, con forza di chiusura da 98 tonnellate a 3.000 tonnellate. Sono disponibili configurazioni personalizzate per progetti che non rientrano nelle specifiche del catalogo standard. In qualità di fornitore di macchine per lo stampaggio a iniezione, HIGHSUN descrive la sua filosofia operativa come il perseguimento dell'eccellenza e della perfezione dello stampaggio, con un approccio incentrato sul cliente che guida le operazioni quotidiane.
120.000 mq Impronta di fabbrica
da 98T a 3.000T Bloccaggio force range
Primi 3 / Primi 10 Classifica in Ningbo / Cina

Servomacchina HXM Serie di servo ibridi elettro-idraulici che coprono un'ampia gamma di tonnellaggi, costruiti attorno a un sistema di servoazionamento intelligente. Visualizza serie
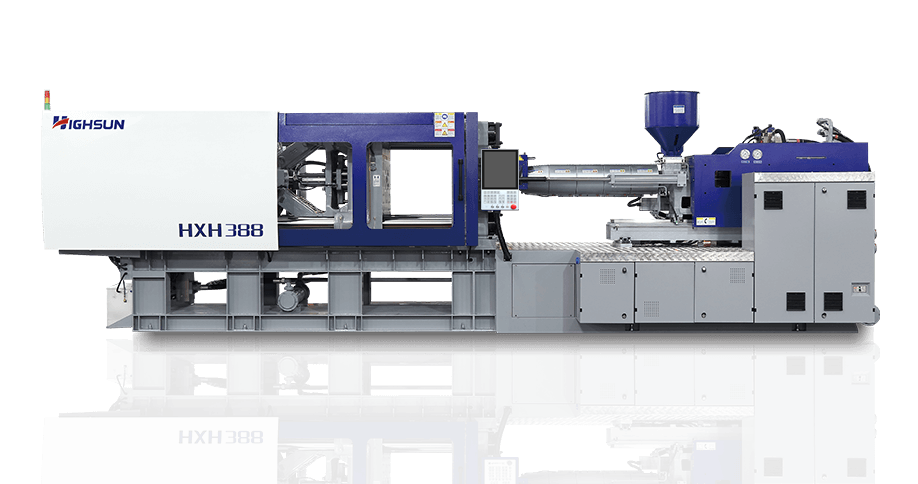
Macchina ad alta velocità HXH Alto-rigidity, high-speed series aimed at thin-wall products that need rapid injection response. Visualizza serie

Macchina a due piani HXZ Serie a due piastre di grande tonnellaggio progettate per una struttura compatta e una distribuzione uniforme della forza di bloccaggio. Visualizza serie

Serie completamente elettrica HYD Azionamento servoelettrico completo di bloccaggio, iniezione ed espulsione per una produzione precisa e pulita. Visualizza serie

Preforma PET Machine Serie PET dedicata, realizzata per un raffreddamento rapido e uniformità dimensionale nella produzione di preforme. Visualizza serie
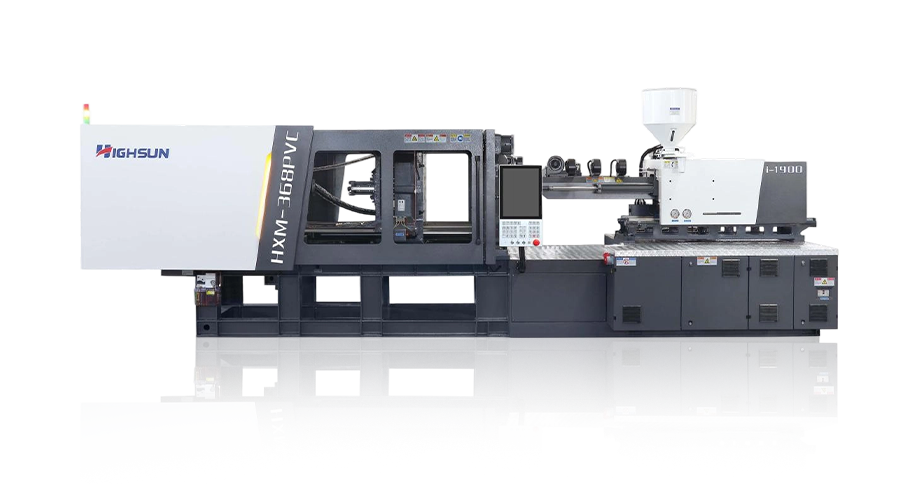
Macchina per lo stampaggio ad iniezione di PVC Serie dedicata al PVC con componenti resistenti alla corrosione adatti a raccordi per tubi e prodotti correlati. Visualizza serie
Domande frequenti
Q1 Cos'è una macchina per lo stampaggio a iniezione?
Una macchina per lo stampaggio a iniezione è un'attrezzatura che fonde la resina plastica e la inietta sotto pressione in uno stampo chiuso, dove si raffredda formando un pezzo finito. È il componente principale dell'attrezzatura dietro la maggior parte dei componenti in plastica prodotti in serie.
Q2 Come funziona una macchina per lo stampaggio a iniezione?
Funziona attraverso un ciclo ripetuto: lo stampo si chiude e si blocca, la resina fusa riempie la cavità, la pressione di impaccamento e di mantenimento compensa il restringimento, la parte si raffredda e lo stampo si apre in modo che la parte finita possa essere espulsa prima che il ciclo si ripeta.
Q3 Quali sono i diversi tipi di macchine per lo stampaggio a iniezione?
Le categorie comuni includono macchine idrauliche, macchine ibride elettrico-idrauliche, macchine completamente elettriche, macchine a due piastre, macchine ad alta velocità e macchine a doppio colore, insieme a serie dedicate in PET e PVC costruite per resine specifiche.
Q4 Come scelgo una macchina per lo stampaggio a iniezione?
Inizia dai requisiti di forza di serraggio, dimensione di iniezione e resina del tuo pezzo, quindi confrontali con il tipo di azionamento, le dimensioni della piastra e il sistema di controllo, oltre a quanto un determinato fornitore può supportare le tue esigenze di automazione e materiali.
Q5 Di quale dimensione la macchina per lo stampaggio a iniezione ho bisogno?
Le dimensioni della macchina sono generalmente stabilite dall'area proiettata del pezzo più grande, dalla pressione della cavità richiesta dal materiale e dal peso della stampata, quindi la dimensione giusta dipende dalle parti specifiche e dagli stampi che si intende utilizzare.
Q6 Di quante tonnellate di pressa ad iniezione ho bisogno?
I requisiti di tonnellaggio variano ampiamente, da meno di 100 tonnellate per piccoli componenti di precisione fino a diverse migliaia di tonnellate per parti strutturali di grandi dimensioni, quindi il tonnellaggio viene generalmente calcolato per parte anziché ipotizzato da una media generale.
D7 Come posso calcolare il tonnellaggio della macchina per lo stampaggio a iniezione?
Il tonnellaggio viene generalmente stimato moltiplicando l'area proiettata del pezzo per un fattore di pressione della cavità appropriato per la resina, quindi aggiungendo un margine di sicurezza, un calcolo solitamente confermato con il produttore di stampi o il fornitore della macchina prima del dimensionamento finale.
Q8 Come scelgo l'unità di iniezione giusta?
Abbina le dimensioni di iniezione e la capacità di plastificazione dell'unità di iniezione alla parte più pesante e ai corridori, quindi verifica che il design della vite sia adatto alla tua resina, poiché PVC, PET e tecnopolimeri riempiti di vetro richiedono ciascuno diverse configurazioni di vite e cilindro.


 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
